

Termékkonzultáció
Az Ön e -mail címét nem teszik közzé. A szükséges mezőket meg vannak jelölve *
Egy zsugorfóliát 55 egység/perc sebességgel futtató csomagolósor teljes energiaköltségvetésének csaknem 40 százalékát hőre fordítja. Amikor a vonalmérnök a konvektív forrólevegős sütőt elektromos infravörös fűtőcsőre cserélte, a felmelegedési idő 18 percről 90 másodperc alá csökkent, és a film minősége javult, mert a sugárzás melegítette fel a terméket a környező levegő helyett. Ez a mért eredmény a sugárzó fűtésre jellemző, ezért az infravörös sugárzók dominálnak az ipari üzemek festékkeményítő-, hőformázó-, szárító- és csomagolósorain.
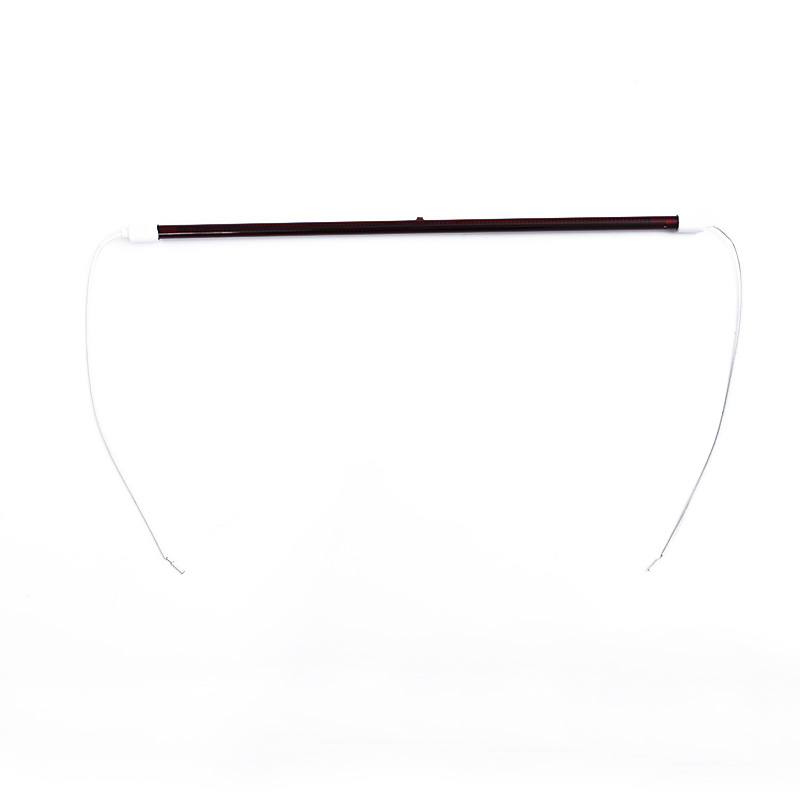
Az elektromos infravörös fűtőcső egy hengeres sugárzó, amely az elektromos energiát infravörös sugárzássá alakítja, és közvetlenül a célfelületre továbbítja anélkül, hogy közben felmelegítené a levegőt. A cső belsejében egy tekercselt nikkel-króm ellenálláshuzal üzemi hőmérsékletre melegszik fel, és a kerámia vagy kvarc burok ezt a hőt a termék felé sugározza.
Három kivitel uralja a piacot, a különbség az emitter felület anyaga:
Ezek a felületi hőmérsékletek közvetlenül a hatékonyságot jelentik. Egy jól felépített egység a bemeneti teljesítmény 85-95 százalékát alakítja át használható sugárzássá, szemben a forrólevegős sütők 40-60 százalékával, amelynek először fel kell melegítenie a levegőt, a csatornákat és a sütő falait.
A hullámhossz határozza meg, hogy az elektromos infravörös fűtőcső valójában mit tud felmelegíteni, mivel minden anyag csak meghatározott sávokban nyeli el az infravörös energiát. Válassza ki a rossz hullámhosszt, és a sugárzás áthalad a terméken, vagy visszaverődik róla; válassza ki a megfelelőt, és az energia nagy része pontosan ott landol, ahol szükség van rá.
A 0,76-1,4 mikron közötti rövidhullámú sugárzás a legnagyobb intenzitású és a legmélyebb behatolású. Vastag vagy sűrű termékekhez és gyorsan mozgó vonalakhoz illik, ahol az alkatrész csak néhány másodpercig marad az emitter alatt. Az 1,4-3 mikron közötti középhullámú sugárzás megegyezik a víz, az oldószerek és a festék abszorpciós csúcsaival, így ez az alapértelmezett szárítás és kikeményedés. A 3 mikron feletti hosszúhullámú sugárzás a felületen nyelődik el, így alkalmas műanyagokhoz, élelmiszerekhez és hőmérséklet-érzékeny bevonatokhoz. Egy dedikált összehasonlítás rövidhullámú, középhullámú és hosszúhullámú sugárzók részletesebben elmagyarázza a fizikai különbségeket.
| Tulajdonság | Rövid hullám | Közepes hullám | Hosszú hullám |
| Hullámhossz tartomány | 0,76-1,4 mikron | 1,4-3 mikron | 3-1000 mikron |
| Felületi hőmérséklet | 900-950 C | 550-750 C | 300-600 C |
| Felszívódási meccs | Üveg, mély behatolás | Víz, oldószer, festék | Műanyagok, bevonatok |
| Tipikus használat | Gyors kötés, üvegmelegítés | Festékszárítás, porfestés | Hőformázó, gyengéd melegítés |
Az emitter felületének üzemi hőmérséklete a három általános csőtípusnál.
Az elektromos infravörös fűtőcső mérete három számra csökken: wattsűrűség, fűtött hossz és bemeneti feszültség. Ezek közül a wattsűrűséget a leggyakrabban rosszul adják meg, és a hiba vagy perzselt termékként vagy olyan vonalként jelenik meg, amely soha nem éri el a hőmérsékletet.
A wattsűrűség a teljes watt teljesítmény osztva a cső teljes fűtött felületével, watt per négyzetcentiméterben kifejezve. Szabályozza, hogy az emitter felülete milyen meleg lesz, és ezáltal a termék milyen agresszíven melegszik fel. A teljes teljesítménnyel működő, alacsony wattsűrűségű cső nem egyszerűen felmelegszik; a többletteljesítmény elvész, mert a felületi hőmérsékletet az elemkialakítás rögzíti.
A köpeny anyaga a második döntés. A kvarc csövek másodpercek alatt reagálnak és ellenállnak a hősokkoknak, de törékenyek és többe kerülnek. A kerámia csövek mechanikailag erősebbek, és természetesen hosszúhullámú sugárzást bocsátanak ki, ezért a kerámia emitterek dominálnak a hőformázó és élelmiszer-vonalakon. A fémburkolatú csövek a legrobusztusabb választás szennyezett környezetekhez, bár sugárzási hatékonyságuk alacsonyabb. A Xinghua Yading Electric Heating Element Co., Ltd. kerámia infravörös csöves fűtőtesteket gyárt Jiangsu-i gyárában, amely Kína egyik első elektromos fűtőelem-gyára.
 Kerámia infracsöves melegítő ipari fűtéshez Ez a kerámiacsöves melegítő azonnali hosszú hullámú infravörös hőt biztosít, így alkalmas hőformázó és élelmiszer-feldolgozó gépsorokhoz. Tartós kerámia konstrukciója korrózióállóságot és egyenletes hőeloszlást biztosít. Termék megtekintése →
A térköz és a távolság teszi teljessé az elrendezést. A csövek általában 15-100 milliméter távolságra helyezkednek el egymástól a reflektorsugár szélességétől függően, és a termék 100-300 milliméterre helyezkedik el az emittertől. Túl messze, és az energiasűrűség csökken; túl közel, és egyetlen forró pont megégeti a termék felületét.
Az elektromos infravörös fűtőcsőre való váltás következetesen 15-30 százalékkal csökkenti a folyamat energiafelhasználását, ami még nagyobb alapterület- és ciklusidő-növekedést eredményez, mivel az energia a levegő és a sütő szerkezetének felmelegítése helyett a terméken landol.
Egy reprezentatív eset: egy kelet-kínai festékkeményítő fülke a 120 kW-os forrólevegős sütőt 78 kW-os közepes hullámú infracsövekre cserélte. A ciklusidő 12 percről 4 percre csökkent, a kész alkatrészenkénti energia 28 százalékkal esett vissza, a porszennyeződésből származó selejt pedig meredeken esett vissza, mivel az infravörös vonalnak nem volt kényszerített légmozgása, amely a részecskéket a nedves festékre vitte volna.
Az elektromos infravörös fűtőcső mindenhol kiérdemli a helyét, ahol egy folyamatnak gyorsan, precízen és nagy légkezelési helyigénye nélkül kell hőt igényelnie. Az öt leggyakoribb alkalmazáscsoport a következő:
A legtöbb ilyen folyamathoz a többzónás vonalak a legjobb elrendezés. Mivel minden elektromos infravörös fűtőcső egyedileg vezérelhető, a kezelők a sűrű vagy vastag szakaszokon emelhetik, a vékony részeken pedig csökkenthetik a hőt. Ez a zónás szabályozás egyetlen forrólevegős sütővel nem lehetséges, és ez a fő oka annak, hogy az infravörös utólagos felszerelések a tervezettnél gyorsabban megtérülnek.
A vonal megfelelő méretéhez szüksége van a termék abszorpciós spektrumára, a vonal sebességére és a célhőmérsékletre. Megteheti beszélje meg mérnökeinkkel az elrendezést és kérjen minta tesztet, mielőtt elkötelezi magát a teljes telepítés mellett.
A rövidhullámú csövek 900-950 C-on működnek, és 0,76-1,4 mikronos sugárzást bocsátanak ki, amely mélyen behatol a termékbe. A hosszúhullámú kerámia csövek 300-600 C-on működnek, és 3 mikron feletti sugárzást bocsátanak ki, amely a felületen nyelődik el. Használja a rövid hullámot a sűrű részek gyors felmelegítéséhez, a hosszú hullámot pedig a gyengéd felületmelegítéshez.
A kvarc rövidhullámú csövek jellemzően 5000-7000 órát, a kerámia hosszúhullámú csövek 8000-12000 órát, a fémburkolatú csövek pedig tovább tartanak, ha védve vannak a szennyeződéstől. A zárt hurkú hőmérsékletszabályozás meghosszabbítja az élettartamot azáltal, hogy megakadályozza a túlmelegedést.
Igen, a legtöbb felületfűtési folyamathoz, de a vonal elrendezése megváltozik. Az infravörös zóna rövidebb, mert gyorsabb a hőátadás, és a termék-cső távolságot 100-300 milliméter között kell szabályozni. A közvetlen csere a kibocsátók térközének áthelyezése nélkül általában egyenetlen eredményeket ad.
Oldószeres és vízbázisú festékek kikeményítéséhez 3-5 W/cm2 emitter felületre tervezzen. A porbevonat általában valamivel magasabban működik, 4-6 W/cm2. A teljes terméksor rendelése előtt erősítse meg az értéket egycsöves teszttel a tényleges terméken.
Kerámia infravörös csőfűtő: Kiválasztási útmutató ipari folyamatfűtéshez
Oct 14,2026
Bordás fűtőelem kialakítása: wattsűrűség, anyagok és légáramlás kiválasztása
Oct 28,2026Az Ön e -mail címét nem teszik közzé. A szükséges mezőket meg vannak jelölve *